شرح مفصل للتحكم في شد ماكينة التقطيع
يشير التحكم في الشد إلى القدرة على ضبط شد المواد الخام أثناء نقلها على المعدات. يجب أن يكون هذا التحكم فعالاً في جميع سرعات تشغيل آلة التقطيع، بما في ذلك سرعة التسارع والتباطؤ والسرعة الثابتة. حتى في حالة الإيقاف الطارئ، يجب أن يضمن عدم تعرض المواد الخام المقطوعة للخدش أو التلف.
لماذا يُعد التحكم في الشد مهمًا في آلة التقطيع
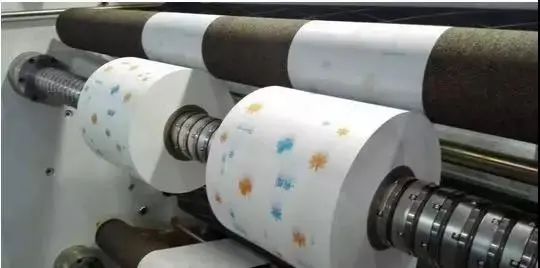
مع ازدياد مستوى الميكنة، ترتفع متطلبات كفاءة عملية اللف. عند استخدام آلة التقطيع لتقطيع الأفلام والأشرطة والورق، يمكن تقسيم البكرة الكبيرة إلى عدة بكرات صغيرة وفقًا لمتطلبات مختلفة لتلبية احتياجات التطبيقات المتنوعة. ويُعد نظام التحكم في الشد الجزء الأساسي من آلة التقطيع.
تعتمد آلية التحكم في شد الخيوط في آلة التقطيع بشكل أساسي على التحكم اليدوي والتحكم التلقائي. يتمثل التحكم اليدوي في ضبط الشد عن طريق تعديل جهاز التغذية الكهربائية يدويًا من قِبل المشغل عندما يتغير قطر اللفة إلى مرحلة معينة أثناء عملية اللف أو الفك.
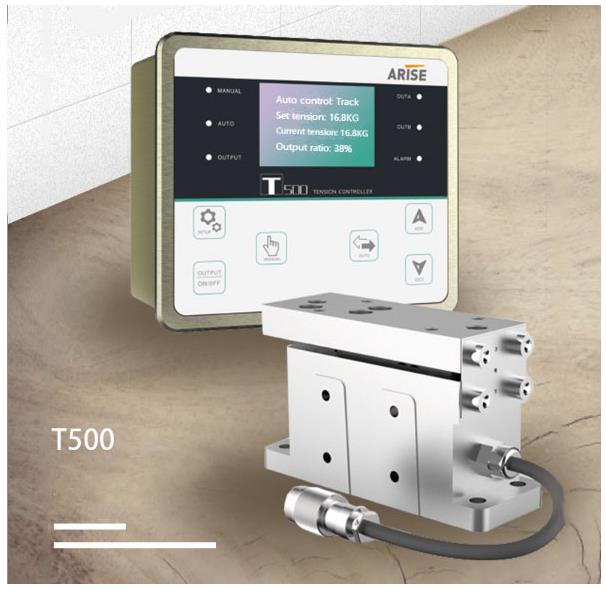
تعتمد آلية التحكم التلقائي الكامل في الشد على قياس قيمة الشد الفعلية لحزام المادة مباشرةً بواسطة مستشعر الشد، ثم تحويل بيانات الشد إلى إشارة شد وإرسالها إلى وحدة التحكم في الشد . وبمقارنة هذه الإشارة مع قيمة الشد المضبوطة مسبقًا في وحدة التحكم، يتم حساب إشارة التحكم. تقوم وحدة تنفيذ التحكم التلقائي بمطابقة قيمة الشد الفعلية مع قيمة الشد المضبوطة مسبقًا، وذلك لتحقيق هدف استقرار الشد.
ترتبط استقرارية التحكم في الشد ارتباطًا مباشرًا بجودة المنتجات المقطوعة. فإذا كان الشد غير كافٍ، ستتفكك المادة الخام أو تنزلق أثناء التشغيل، وستتجعد المادة النهائية بعد القطع وإعادة اللف. أما إذا كان الشد مرتفعًا جدًا، فسيسهل تكسر المادة الخام، مما يؤدي إلى زيادة عدد الأطراف المكسورة في المادة النهائية بعد القطع وإعادة اللف.
التحكم في شد ماكينة التقطيع
يمكن تحقيق توليد الشد بطرق متعددة، لكن مبادئه الأساسية ثابتة. أثناء بدء التشغيل، تكون السرعة الخطية لملف اللف أكبر من السرعة الخطية لملف الفك، مما يُولّد شدًا معينًا في لفة اللف. عندما يصل اللف إلى الشد المطلوب، يتم ضبط آلية الطاقة في الوقت المناسب لتثبيت السرعة الخطية لكل من ملف اللف وملف الفك، بحيث يمكن للمادة الخام العمل بثبات تحت هذا الشد. يهدف نظام التحكم في الشد إلى ضمان استقرار الشد في الآلة بأكملها.
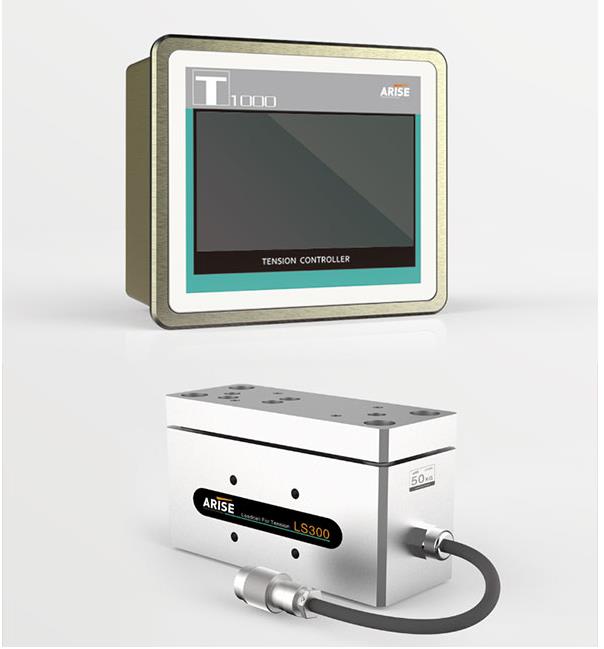
نظام كشف التحكم في الشد لآلة التقطيع
1. كشف مستشعر التوتر
يُعدّ هذا النظام كشفًا مباشرًا للشد، وهو مُدمجٌ بشكلٍ وثيق مع الآلات، ومُجهّزٌ بطريقةٍ لكشف الأجزاء المتحركة. عادةً ما يُستخدم مُستشعران في أزواج، ويتم تركيبهما على المحاور الطرفية على جانبي بكرة التوجيه. من خلال كشف الحمل المُطبّق على جانبي بكرة التوجيه، يُحدث حزام المادة إزاحةً أو تشوّهًا في العنصر الحساس لمستشعر الشد، وبالتالي يتم الكشف عن قيمة الشد الفعلية، وتحويل بيانات الشد هذه إلى إشارة شد تُرسل إلى وحدة التحكم في الشد.
2. نظام الكشف غير المباشر عن الشد في البكرة العائمة
تُركّب مجموعة من البكرات العائمة أمام بكرة التتبع. ويُكشف عن موضع البكرة العائمة بواسطة مقياس جهد. وتتمثل طريقة التحكم في الشد في الحفاظ على شد ثابت من خلال تثبيت موضع البكرة العائمة.
3. قابض الجسيمات المغناطيسية
تُستخدم قابض الجسيمات المغناطيسية للتحكم في عزم الدوران الدوراني لبكرة السحب المدخلة لتحقيق التحكم في الشد: يتكون قابض الجسيمات المغناطيسية من جزء القيادة وجزء القيادة، ويتصل ببكرة السحب من خلال وصلة عالمية وآليات نقل أخرى، ويتم ملء الجزء الأوسط بجزيئات حديدية دقيقة كوسيط لنقل عزم الدوران.
يتشكل مجال مغناطيسي بتطبيق تيار معين على ملف الإثارة، فتتمغنط الجسيمات المغناطيسية. تتجاذب هذه الجسيمات الممغنطة فيما بينها لتشكل سلسلة. عند دوران الجزء المحرك بسرعة ثابتة، تتلاشى قوة التجاذب بين الجسيمات المغناطيسية، فتتشكل قوة مماسية محيطية. حاصل ضرب هذه القوة المماسية في نصف قطر دائرة الجسيمات المغناطيسية هو عزم الدوران اللازم للجزء المُدار في عملية اللف، مما يحقق اقتران عزم الدوران الناتج من الجزء المحرك بالجزء المُدار في دوران مستمر، وبالتالي تحقيق هدف التحكم في الشد.
4. نظام كشف الشد وسرعة القطع والفك
تعتمد هذه الآلة بشكل أساسي على فرامل شد الجسيمات المغناطيسية للتحكم في سرعة فك اللفائف. ويكمن مبدأ عملها في تزويد فرامل الجسيمات المغناطيسية بوصلة، بالإضافة إلى أجزاء إدخال وإخراج مزودة بملفات مغناطيسية. يوجد أسفل الملف المغناطيسي أخدود حلقي، وأسفل هذا الأخدود يوجد دوار حلقي، وهو جزء الإخراج. يقع الأخدود الحلقي في مركز جزء الإخراج، ويُملأ بمسحوق مغناطيسي.
عند وجود تيار إثارة في الملف المغناطيسي، يُولّد الملف تدفقًا مغناطيسيًا يُرتب الجسيمات المغناطيسية على امتداد اتجاه المجال المغناطيسي، مما يُحدث تخميدًا بين جزء الإدخال وجزء الإخراج، وينقل عزم الدوران. ويمكن التحكم بفعالية في الشد والسرعة المطبقين على رقاقة الألومنيوم عن طريق تغيير مقدار تيار الإثارة، أو قيمة التيار أو الجهد المطبق من المُضخّم على ملف الاقتران.