كيفية تحسين التحكم في الشد في نظام توجيه الويب
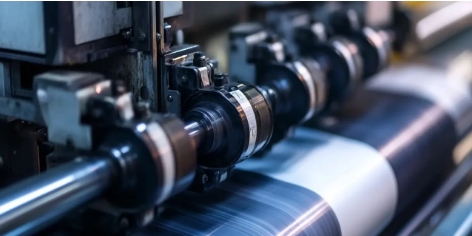
في عمليات التحويل والطباعة والتغليف، يُعدّ الحفاظ على شدّ دقيق للمادة المتحركة (الشريط) أمرًا بالغ الأهمية لضمان جودة المنتج وكفاءته. يعمل نظام توجيه الشريط على تصحيح محاذاة المادة على المستوى الجانبي، إلا أن التحكم في الشدّ هو ما يحافظ على استقرار الشريط أثناء لفه على البكرات ومحطات المعالجة ووحدات اللف، حيث ينحرف الشريط عند تذبذب الشدّ. حتى أكثر أنظمة توجيه الشريط تطورًا ستواجه مشكلة عدم التوجيه الصحيح عندما لا يكون التحكم في الشدّ بهذه الدقة. لذا، يُعدّ تحسين التحكم في الشدّ خطوةً أساسيةً لتعزيز أداء توجيه الشريط.
جدول المحتويات
فهم دور التحكم في الشد في توجيه الشبكة
توجيه الشريط هو العملية التي تحافظ على الوضع الجانبي الدقيق لشريط متحرك، مثل الفيلم أو الورق أو الرقائق المعدنية أو النسيج، أثناء مروره عبر عملية التصنيع. وتعمل أنظمة التحكم في الشد بالتزامن مع أنظمة توجيه الشريط لتنظيم قوة إيقاف قابلة للتحكم أثناء تقدم المادة عبر خط الإنتاج.
على النقيض من ذلك، يسمح الشد المتوازن للنسيج بالبقاء مسطحًا وثابتًا ومتجاوبًا ديناميكيًا مع تعديلات اتجاه أنظمة التوجيه. أما حالة الشد غير المستقر فتسمح للمادة بالتمدد أو التجعد أو الانحراف، مما يقلل من دقة التوجيه ويؤدي إلى عدم المحاذاة أو عدم انتظام تطبيق الطلاء أو عدم دقة الطباعة. يُمكّن التحكم في الشد من ضمان اتساق تطبيق النسيج على الموجهات والحفاظ على ثبات أبعاده.
التحديات المرتبطة بالتحكم في الشد في توجيه الويب
| التحدي | الوصف | التأثير على التوجيه عبر الإنترنت والإنتاج |
| تغييرات قطر الأسطوانة | أثناء فك اللف أو إعادة لفها، يتغير قطر اللفة باستمرار، مما يؤدي إلى تغيير عزم الدوران المطلوب للحفاظ على شد ثابت. | يتسبب في تقلبات التوتر التي يمكن أن تؤدي إلى عدم استقرار تتبع الويب وتصحيحات التوجيه غير المتسقة. |
| تقلب المواد | تختلف المواد المختلفة مثل الورق والأغشية والرقائق المعدنية والصفائح في مرونتها وسمكها وقوتها. | يجعل من الصعب الحفاظ على توتر موحد، مما يزيد من خطر التمدد أو التشوه أو عدم المحاذاة. |
| عملية عالية السرعة | مع زيادة سرعات الإنتاج، يقل الوقت المتاح للنظام للاستجابة لتغيرات التوتر. | حتى الاضطرابات الصغيرة يمكن أن تتفاقم بسرعة لتتحول إلى تجاعيد أو انقطاعات في الشبكة أو ضعف في دقة التوجيه. |
| أجهزة استشعار غير دقيقة أو بطيئة | قد تفشل أجهزة استشعار الشد أو خلايا الحمل التي تفتقر إلى الدقة أو التي يكون لها أوقات استجابة متأخرة في اكتشاف التغيرات السريعة في الشد. | يؤدي ذلك إلى تأخير في تعديلات التحكم، مما يتسبب في عدم استقرار الشد وأخطاء التوجيه. |
| اختلال الأسطوانة | يمكن أن تؤدي البكرات غير المحاذية أو أسطح البكرات غير المستوية إلى توزيع غير متساوٍ للتوتر عبر عرض الشبكة. | يؤدي ذلك إلى تذبذب الحواف، أو ظهور تجاعيد، أو صعوبة في الحفاظ على الوضع الصحيح للشبكة. |
| الاحتكاك الميكانيكي والقصور الذاتي | تُسبب المحامل والبكرات ومكونات القيادة احتكاكًا وقصورًا ذاتيًا يمكن أن يعيق حركة الشبكة السلسة. | ينتج عنه مستويات توتر غير متناسقة، خاصة أثناء مراحل التسارع أو التباطؤ. |
| ضعف تكامل النظام | يمكن أن يؤدي عدم التنسيق بين أنظمة القيادة والفرامل والتوجيه إلى حدوث تضارب في إجراءات التحكم. | يقلل من فعالية كل من أنظمة التحكم في الشد وأنظمة توجيه الشبكة. |
| التأثيرات البيئية | يمكن أن تؤثر درجة الحرارة والرطوبة على خصائص المواد، وخاصة بالنسبة للورق والأغشية الرقيقة. | قد تؤدي التغيرات في سلوك المادة إلى تغيير استجابة الشد، مما يجعل التحكم المتسق أكثر صعوبة. |
| تقسيم مناطق التوتر غير المناسب | يؤدي عدم الفصل الكافي لمناطق الشد في خط الإنتاج إلى انتشار الاضطرابات بين أقسام الآلة. | يتسبب ذلك في عدم استقرار النظام ويقلل من فعالية توجيه التصحيحات. |
| أخطاء في إعداد المشغل | قد تؤدي إعدادات الشد غير الصحيحة أو المعايرة الضعيفة أثناء إعداد الآلة إلى تشغيل غير مستقر. | ينتج عن ذلك ارتفاع معدلات العيوب، وهدر المواد، وتعديلات متكررة في الإنتاج. |
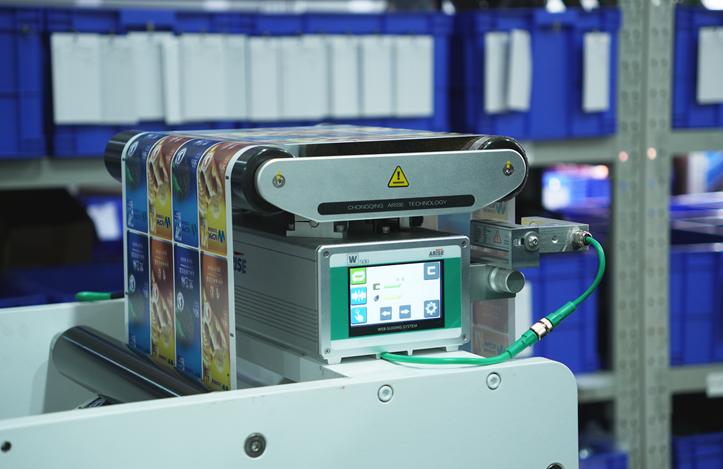
الطُرق الفعّالة استراتيجيات لتحسين التحكم في الشد في نظام توجيه الويب
إن تطبيق استراتيجيات فعالة لتحسين التحكم في الشد يمكن أن يعزز بشكل كبير أداء معدات توجيه الشبكة ، ويقلل من هدر المواد، ويزيد من كفاءة الإنتاج الإجمالية.
1. Dتصميم نظام مُحسَّن لمعالجة الويب
يُعدّ نظام معالجة الأشرطة الجيد أساسًا للتحكم الفعال في الشد . لذا، يُعدّ التكوين الميكانيكي للأسطوانات والبكرات ومحطات المعالجة بالغ الأهمية للحفاظ على حركة ممتازة للأشرطة. يضمن المحاذاة الصحيحة للأسطوانات توزيع الشد بالتساوي على كامل عرض الشريط. أما عدم محاذاة الأسطوانات أو عدم محاذاتها الموضعية فقد يتسبب في تباين موضعي في الشد، مما يؤدي إلى تذبذب الشريط وتجعده.
يُعدّ التصميم الأمثل لمسار الشريط ضروريًا للحدّ من التغييرات المفاجئة في الاتجاه وزوايا الالتفاف غير المناسبة على البكرات. ويضمن مسار الشريط السلس والمتوازن شدًا ثابتًا طوال عملية الإنتاج، مما يقلل من الاضطرابات الميكانيكية التي قد تؤثر على المحاذاة.
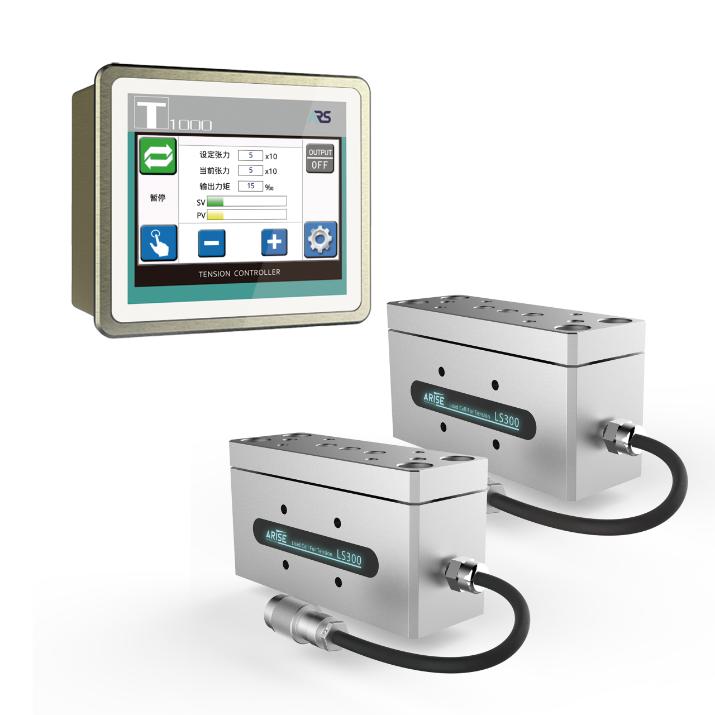
2. إنشاء مناطق توتر فعالة
تتمثل إحدى استراتيجيات التحكم في الشد المجربة والموثوقة في تقسيم خط الإنتاج إلى مناطق شد متعددة، ومناطق محددة مثل وحدة فك اللفائف، ووحدة المعالجة، ووحدة إعادة اللفائف التي ستكون لها احتياجات مختلفة للشد.
من خلال فصل هذه الأجزاء والتحكم في الشد بشكل مستقل داخل كل منطقة، يستطيع المصنّعون حماية النظام بأكمله من أي اضطرابات في منطقة معينة. وبفضل هذه الدقة العالية، يحافظ هذا التصميم على استقرار الشبكة أثناء تغير السرعة أو انتقالات العملية.
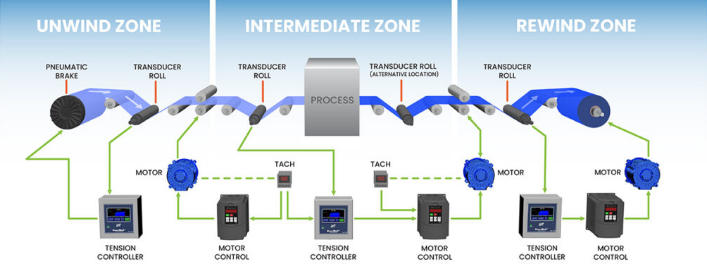
3. استخدام قياس الشد عالي الدقة
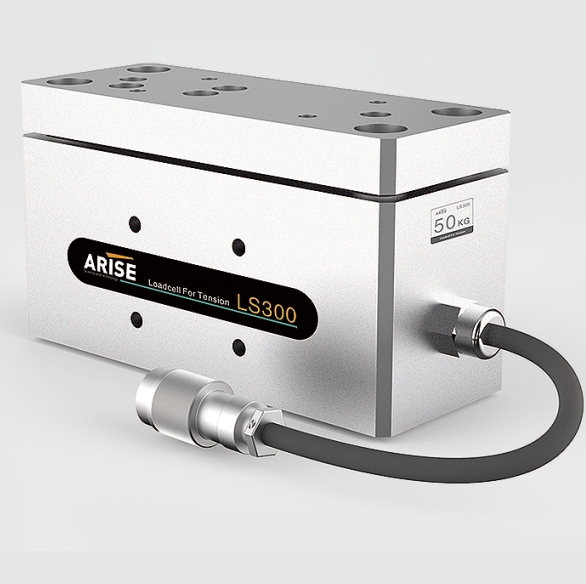
يُعدّ القياس الدقيق ضرورةً أساسيةً لتنظيم الشدّ في النسيج. في هذه الحالة، تُركّب خلايا قياس الحمل ومستشعرات الشدّ على بكرات لتوفير بيانات آنية عن الشدّ الحقيقي في النسيج. يسمح رصد التغييرات السريعة في الشدّ بواسطة المستشعرات لأنظمة التحكم بإجراء تعديلات فورية.
قد تكون مستشعرات الشد عالية الحساسية وسريعة الاستجابة أكثر فعالية في تحديد التغيرات الطفيفة المتعلقة بخطأ دليل الشريط. تضمن تقنية القياس الموثوقة توفير التفاصيل الصحيحة لنظام التحكم للتأكد من أن الشريط في وضع مسطح.
4. تطبيق نظام التحكم في الشد ذي الحلقة المغلقة
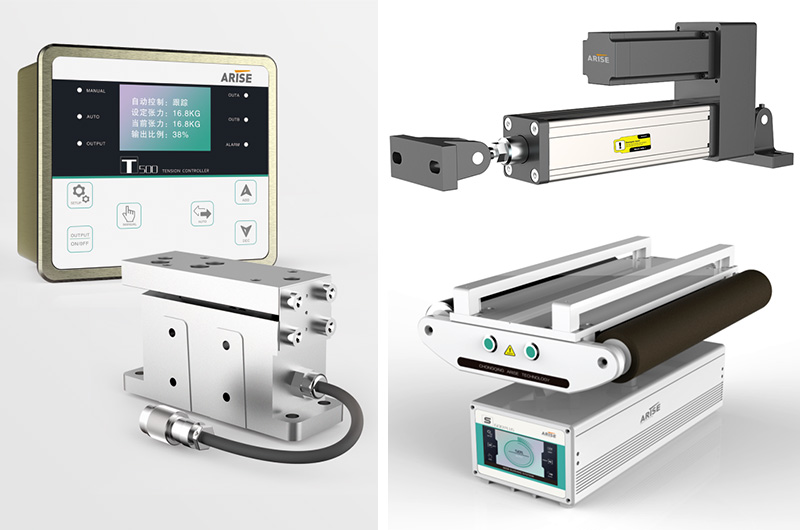
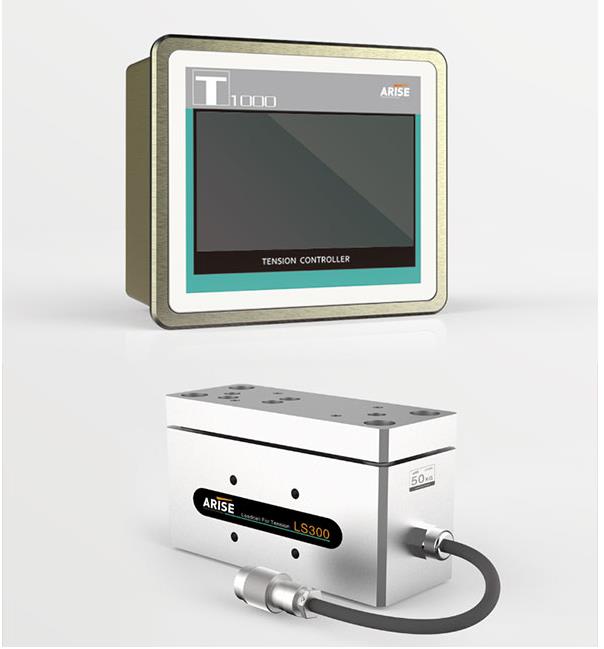
يُحسّن نظام التحكم في الشد ذو الحلقة المغلقة بشكل ملحوظ استقرار أنظمة التحكم في موجهات الشريط. في هذا النظام، يراقب مستشعر الشد شد الشريط باستمرار، ويرسل إشارات إلى وحدة تحكم. ثم تقوم وحدة التحكم في الشد بتشغيل المحركات أو القابض أو المكابح للحفاظ على مستوى الشد المحدد.
تتيح التغذية الراجعة المستمرة استجابات تلقائية لاضطرابات تشغيل النظام، مثل تغيرات القطر حول البكرات، وتسارع/تباطؤ الماكينة، وخصائص المواد. ويضمن التحكم ذو الحلقة المغلقة شدًا ثابتًا في جميع أنواع ظروف الإنتاج الديناميكية.
5. دمج تقنيات القيادة المتقدمة وتقنيات المؤازرة
في مسعى للتحكم في الشد، تُبشّر تقنيات القيادة بعصر جديد من التكييف الحديث الذي يعتمد بشكل متزايد على محركات المؤازرة. وتتيح هذه التقنيات التحكم في سرعة دوران المحرك بدقة متناهية.
يتميز محرك المؤازرة بسرعة فائقة في الاستجابة لإشارات التحكم، حيث يُجري تعديلات تحافظ على استقرار الشد بشكل فوري تقريبًا. وفي المرحلة الفاصلة بين محرك المؤازرة ونظام الكبح التقليدي، تتوفر آلية للانتقال من عمليات متقطعة إلى عمليات أكثر سلاسة، بالإضافة إلى ضمان عمل أجزاء الماكينة بتناغم تام، مما يُعيد الحيوية إلى مكبس الطباعة الفلكسوغرافية من خلال تنشيط طبقة استجابة النظام.
6. تعزيز الأتمتة والتحكم الذكي
تشهد أنظمة التحكم الموجهة عبر الويب، التي تدير مستويات التوتر، تحولاً شاملاً بفضل تقنيات الأتمتة. وتستطيع أنظمة التحكم الذكية توفير تقييم فوري للبيانات، وبالتالي ضبط نقاط ضبط العملية تلقائياً وإعادة تهيئة ظروف التوتر المثلى.
تعمل الأنظمة الذكية على تقليل الحاجة إلى ضبط المعدات يدويًا لتوفير أداء متسق في مختلف ظروف الإنتاج.
7. صيانة المعدات ومعايرة النظام
بدون الصيانة والمعايرة الدورية لنظام التحكم في الشد ، لن يعمل الجهاز كما هو متوقع. ويمكن أن تؤدي أعطال مثل تآكل البكرات أو تلف المحامل أو عدم معايرة الحساسات بشكل صحيح إلى اضطراب في الشد، مما يؤدي بالتالي إلى انخفاض الدقة.
في هذه الأيام، يتمحور تشخيص الأعطال حول التأكد من أن جميع المكونات الميكانيكية تعمل على النحو الأمثل وأنها في أماكنها الصحيحة. يجب معايرة أجهزة الاستشعار وأنظمة التحكم على فترات منتظمة لضمان إمكانية قياس مستويات الشد بدقة والاعتماد عليها.
لا يساعد النظام المُدار بكفاءة في التحكم فحسب، بل يزيد أيضًا من عمر مكونات الآلة الرئيسية.
الاتجاهات المستقبلية في توجيه الويب والتحكم في الشد
| اكثر شيوعا | الوصف | الفوائد المحتملة |
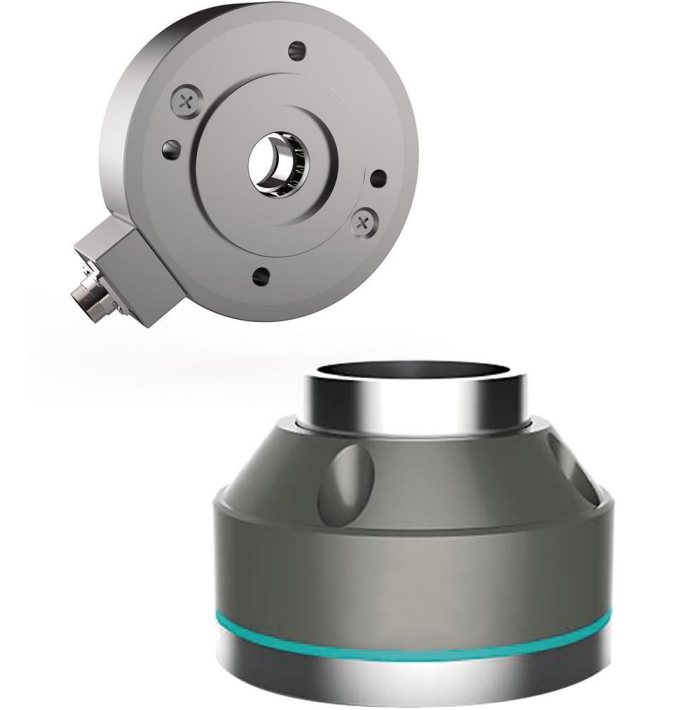
| تكامل أجهزة الاستشعار الذكية | أجهزة استشعار متطورة للتوتر يتم دمج أنظمة معالجة الأشرطة ذات الحساسية العالية وأوقات الاستجابة الأسرع لمراقبة الشد والمحاذاة وسلوك المواد في الوقت الفعلي. | يحسن دقة القياس، ويتيح استجابات أسرع للنظام، ويعزز استقرار العملية بشكل عام. |
| التحكم التنبؤي المدعوم بالذكاء الاصطناعي | تقوم خوارزميات الذكاء الاصطناعي والتعلم الآلي بتحليل البيانات التاريخية والبيانات الآنية للتنبؤ بتغيرات الشد وضبط معلمات التحكم تلقائيًا. | يقلل من التدخل اليدوي، ويقلل من العيوب، ويسمح بتحكم أكثر تكيفًا في الشد عبر المواد والسرعات المختلفة. |
| أنظمة أتمتة متكاملة بالكامل | تتكامل أنظمة توجيه الشبكة والتحكم في الشد بشكل متزايد مع منصات التحكم المركزية في الآلات وخطوط الإنتاج الآلية.. | يعزز التنسيق بين مكونات الآلة، مما يحسن كفاءة الإنتاج ويقلل من الأخطاء التشغيلية. |
| التكنولوجيا الرقمية المزدوجة | تقوم نماذج التوأم الرقمي بمحاكاة أنظمة معالجة الأشرطة وظروف الإنتاج لاختبار استراتيجيات التحكم في الشد قبل التنفيذ. | يساعد على تحسين تصميم النظام، ويقلل من وقت التشغيل، ويحسن الموثوقية التشغيلية. |
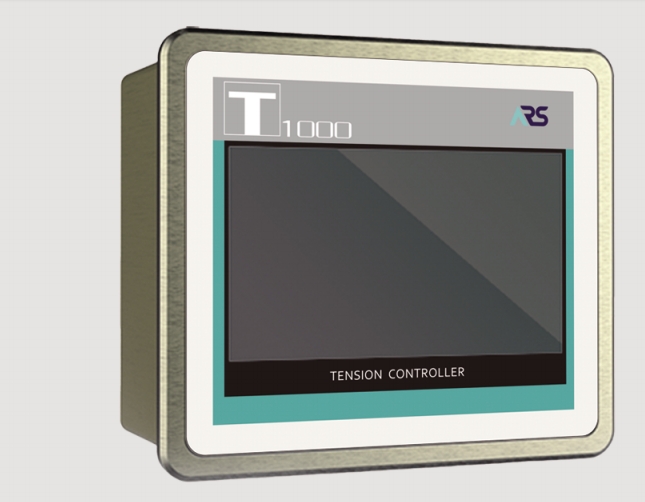
| تصور البيانات في الوقت الحقيقي | توفر واجهات التفاعل المتقدمة بين الإنسان والآلة (HMIs) للمشغلين معلومات عن ملفات تعريف الشد في الوقت الفعلي وتشخيصات النظام عبر خط الإنتاج. | يُتيح ذلك تحديد المشكلات بشكل أسرع واتخاذ قرارات أكثر استنارة أثناء التشغيل. |
| خوارزميات التحكم في التوتر التكيفي | تستطيع أنظمة التحكم الحديثة ضبط إعدادات الشد تلقائيًا بناءً على تغير خصائص المواد أو قطر اللفائف أو الظروف البيئية. | يضمن أداءً ثابتًا في معالجة الويب على الرغم من ظروف الإنتاج المتغيرة. |
| الاتصال بالصناعة 4.0 | تتزايد أنظمة توجيه الويب والتحكم في الشد من خلال الشبكات الصناعية ومنصات إنترنت الأشياء للمراقبة والتحليل عن بعد. | يُمكّن من الصيانة التنبؤية والتشخيص عن بُعد وتحسين إدارة الإنتاج. |
| التعامل مع المواد المتقدمة | تتطلب المواد الجديدة خفيفة الوزن، أو فائقة الرقة، أو القابلة للتمدد حلولاً أكثر تطوراً للتحكم في الشد. | يشجع على تطوير تقنيات معالجة الويب الأكثر استجابة ودقة. |
| كفاءة الطاقة توتر أنظمة التحكم | يركز المصنعون على أنظمة القيادة واستراتيجيات التحكم التي تقلل من استهلاك الطاقة أثناء عمليات التحكم في الشد. | يساهم في خفض التكاليف التشغيلية ويدعم ممارسات التصنيع المستدامة. |
ملخص
يتطلب التحكم في الشد وجود نظام توجيه ممتاز للشريط. ومن غير المجدي اقتراح تقنيات توجيه الشريط دون وجود نظام تحكم قوي في الشد. مع التصميم الأمثل للمكونات الميكانيكية، وأجهزة الاستشعار عالية الجودة، ونظام التحكم في الشد ذي الحلقة المغلقة، سيتمكن المصنّعون من تحسين استقرار عملية التحكم في الشد باستخدام نظام القيادة الذكي. تتسم العمليات الصناعية بالسرعة والدقة العالية، لذا فإن التحسينات المستمرة في تقنية التحكم في الشد تُعدّ دعماً أساسياً لضمان معالجة الشريط بكفاءة وجودة المنتج الفائقة.