الدور الحاسم للتحكم في شد الشريط في آلات التحويل: ضمان الدقة والجودة في عمليات التصنيع
يُعدّ التحكم في شدّ الأشرطة في آلات التحويل أمرًا بالغ الأهمية لضمان جودة ودقة عملية الإنتاج في هذا المجال، حيث تُحوّل المواد الخام إلى منتجات نهائية. ويُعدّ الحفاظ على الشدّ المناسب في الشريط (المادة المستمرة قيد المعالجة) أمرًا حاسمًا للحصول على أفضل النتائج في صناعة العبوات المرنة، والورق، والمنسوجات، وغيرها من المنتجات المُحوّلة. تستكشف هذه المقالة أهمية التحكم في شدّ الأشرطة في آلات التحويل، والتحديات التي تواجه هذا التحكم ، والأساليب المختلفة المُستخدمة في هذه الآلات لتحقيق نتائج متسقة وعالية الجودة.
أهمية التحكم في شد النسيج في مجال آلات التحويل
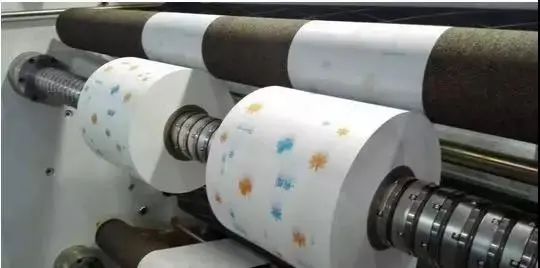
تُعرف القوة المؤثرة على المادة أثناء مرورها عبر آلات التحويل باسم شد النسيج. ولأسباب عديدة، يُعد التحكم السليم في الشد أمرًا بالغ الأهمية.
خدمة ضمان الجودة
يُعدّ ثبات شدّ النسيج أمرًا أساسيًا لإنتاج منتجات نهائية عالية الجودة. ويمكن أن يتسبب عدم انتظام الشدّ في مشاكل في المنتج النهائي، مثل التجاعيد أو الطيّات أو عدم المحاذاة.
إنتاجية
يُحسّن التحكم الدقيق في الشد كفاءة عملية التحويل. فهو يُتيح سرعات إنتاج أعلى، ويُقلل من وقت التوقف الناتج عن انقطاعات الشريط، ويضمن سير عمل أكثر سلاسة.
المدخرات المادية
يساهم التحكم الدقيق في الشد في تقليل هدر المواد عن طريق منع التمدد المفرط أو الترهل في النسيج. وهذا أمر بالغ الأهمية في الصناعات التي تكون فيها المواد الخام باهظة الثمن.
التحديات of التحكم في شد الشريط في آلات التحويل
1. التباين في خصائص المواد
تختلف المواد في مرونتها وسماكتها وخصائصها الميكانيكية. ويصبح التحكم في الشد أمراً صعباً عند معالجة مجموعة متنوعة من المواد على نفس آلات التحويل.
2. تغييرات السرعة
قد تؤدي التغيرات في سرعة الإنتاج، كالتسارع أو التباطؤ، إلى تقلبات في مستويات الشد. وتُعدّ التغيرات السريعة في السرعة مشكلةً خاصةً في الحفاظ على شد ثابت.
3. انزلاق الشبكة
قد يؤدي عدم انتظام الشد إلى انزلاق النسيج، وهو ما يحدث عندما لا تتحرك المادة بشكل منتظم عبر آلات التحويل. وقد ينتج عن ذلك أعطال واضطرابات في عملية التصنيع.
4. تغييرات قطر الأسطوانة
يتغير قطر اللفة أثناء فكها، مما يؤثر على الشد. وقد يكون التحكم في الشد مع اختلاف أقطار اللفات أمرًا صعبًا.
5. وصلات الويب
قد يؤدي ربط شبكتين معًا إلى تغيرات مفاجئة في الشد. وإذا لم يتم تنظيم ذلك بشكل صحيح، فقد يؤدي ذلك إلى ظهور حشرات أو حتى تمزق الشبكة.
6. العوامل البيئية
يمكن أن تؤثر التغيرات في الرطوبة أو درجة الحرارة أو العوامل الخارجية الأخرى على خصائص المواد، وبالتالي على متطلبات التحكم في الشد.
7. البلى الميكانيكي
قد تتآكل مكونات آلات التحويل، مثل البكرات والمحامل والفرامل، بمرور الوقت، مما يؤثر على أدائها، وبالتالي على التحكم في الشد.
8. تكوينات الآلات المعقدة
قد تشكل آلات التحويل ذات التكوينات المعقدة، مثل محطات فك ولف متعددة، تحديات في الحفاظ على شد موحد في جميع مراحل العملية.
مشترك طرق التحكم في شد النسيج in آلات التحويل
تُستخدم طرق وأنظمة متنوعة للتحكم في شد الشريط في آلات التحويل، حيث يقدم كل منها مزايا فريدة بناءً على المتطلبات المحددة لعملية التصنيع.
1. التحكم في الشد ذو الحلقة المفتوحة
الوصف: في نظام التحكم في الشد ذي الحلقة المفتوحة، يقوم المشغلون بضبط مستويات الشد يدويًا بناءً على تقديرهم وخبرتهم.
التطبيق: هذه الطريقة مناسبة للعمليات البسيطة ذات التغيرات الطفيفة في الشد. ومع ذلك، فهي تفتقر إلى الدقة وقد تؤدي إلى عدم اتساق النتائج.
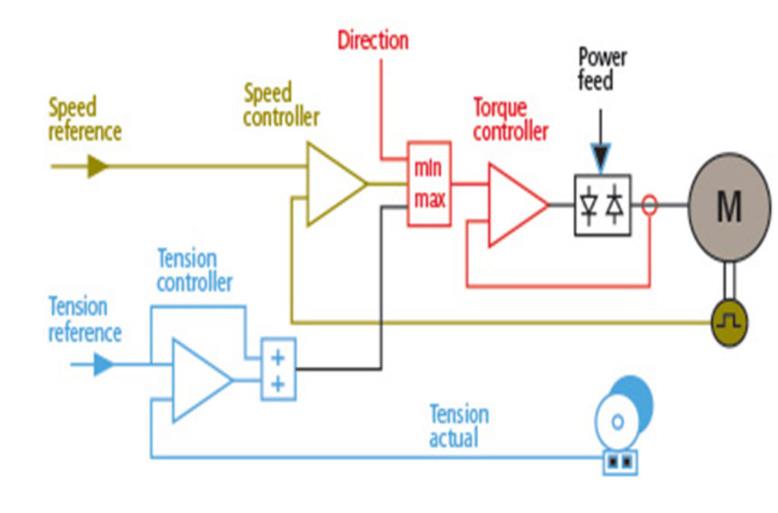
2. التحكم في التوتر في الحلقة المغلقة
الوصف: يتضمن التحكم في الشد ذو الحلقة المغلقة استخدام أنظمة التغذية الراجعة لمراقبة مستويات الشد وتعديلها باستمرار بناءً على البيانات في الوقت الفعلي.
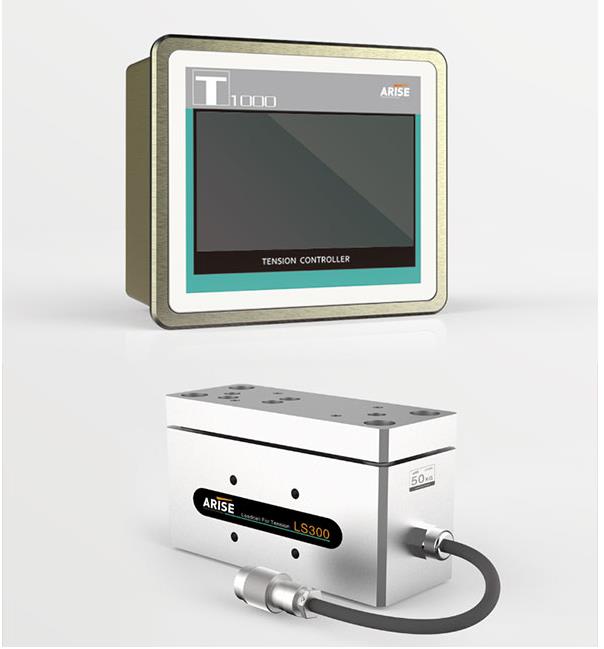
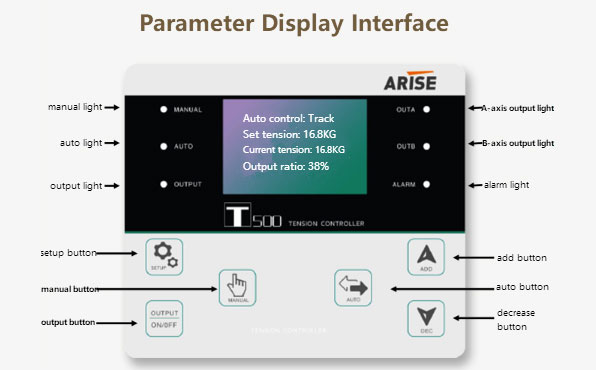
الاستخدام: يُعدّ جهاز التحكم في شدّ الشريط هذا مثاليًا للعمليات التي تتطلب تحكمًا دقيقًا في الشدّ. توفر المستشعرات الموضوعة في نقاط استراتيجية على الآلة بياناتٍ مرجعية، مما يُمكّن من إجراء تعديلات تلقائية للحفاظ على مستويات الشدّ المثلى.
3. أنظمة الرقص
الوصف: تستخدم أنظمة الراقص بكرات أو أذرع لتجميع وإطلاق مواد الشبكة، مما يخلق حاجزًا يساعد على امتصاص اختلافات الشد.
الاستخدام: تُعد أنظمة الراقص فعالة للتطبيقات التي تتطلب شدًا منخفضًا إلى متوسط. فهي توفر وسيلة ميكانيكية للتحكم في الشد، وغالبًا ما تُستخدم في التطبيقات التي تتطلب تحكمًا لطيفًا في الشد.
4. خلايا قياس الحمل ومستشعرات الشد
الوصف: تقوم خلايا الحمل وأجهزة استشعار الشد بقياس القوة المطبقة على الشبكة في نقاط مختلفة في آلات التحويل.
التطبيق: تُستخدم البيانات من خلايا قياس الحمل وأجهزة الاستشعار لضبط عزم الدوران أو قوة الكبح التي تُطبقها الآلة، مما يضمن مستويات شد ثابتة. هذه الطريقة مناسبة للعمليات التي تتطلب دقة عالية.
5. الأنظمة الهوائية والهيدروليكية
الوصف: تستخدم الأنظمة الهوائية والهيدروليكية ضغط الهواء أو القوة الهيدروليكية لتطبيق الشد على الشبكة.
التطبيق: توفر هذه الأنظمة تحكمًا دقيقًا في الشد، وهي مناسبة للتطبيقات التي تتطلب شدًا عاليًا. ومع ذلك، قد تكون أكثر تعقيدًا وتكلفةً مقارنةً بالأساليب الأخرى.
6. أنظمة فك/لف آلية
الوصف: تستخدم أنظمة فك ولف اللفائف الآلية محركات للتحكم في سرعة فك ولف اللفائف، وبالتالي التحكم في الشد.
التطبيق: هذه الطريقة فعالة في العمليات التي تتضمن خصائص مواد متفاوتة. يقوم النظام الآلي بضبط السرعة للحفاظ على مستويات شد ثابتة.
7. الفرامل والقابض
الوصف: تعمل المكابح والقوابض على التحكم في الشد عن طريق تطبيق مقاومة على المادة أثناء تحركها عبر الآلات.
التطبيق: هذه الأنظمة الميكانيكية فعالة من حيث التكلفة ومناسبة للتطبيقات التي لا يكون فيها التحكم الدقيق في الشد أمرًا بالغ الأهمية.
8. المراكم التي يتم التحكم فيها بالتوتر
الوصف: تقوم المراكم بتجميع وإطلاق المواد كرد فعل على تغيرات التوتر، مما يساعد في الحفاظ على تدفق ثابت.
التطبيق: تعتبر المراكم التي يتم التحكم فيها بالتوتر مفيدة في العمليات التي تتطلب تقليل تغيرات التوتر إلى الحد الأدنى، كما هو الحال في إنتاج المواد الحساسة.
خاتمة
يُعدّ التحكم في شدّ الأشرطة في آلات التحويل أمرًا بالغ الأهمية، إذ يؤثر على جودة عملية الإنتاج وإنتاجيتها وكفاءتها . ومع تطور التكنولوجيا، يواصل القطاع البحث عن طرق جديدة لتجاوز العقبات وتحسين أنظمة التحكم في الشدّ. ويستثمر المصنّعون في تقنيات تضمن معالجة المواد بشكل موثوق ومتسق، مما يؤدي في نهاية المطاف إلى منتجات نهائية عالية الجودة، بدءًا من أنظمة التحكم ذات الحلقة المفتوحة وصولًا إلى أنظمة التحكم ذات الحلقة المغلقة، ومن الأنظمة الميكانيكية إلى الإلكترونية. وسيظلّ التحكم في شدّ الأشرطة موضوعًا رئيسيًا لتحسين عمليات آلات التحويل في العديد من الصناعات، مع تزايد الطلب على الدقة في التصنيع.