ما هو نظام التحكم في الشد؟
يلعب نظام التحكم في الشد دورًا بالغ الأهمية في إنتاج المواد الملفوفة ، حيث تُجهز معظم المعدات، مثل آلات الطباعة الغائرة عالية السرعة، وآلات التغليف، وآلات الطلاء، وآلات التقطيع، بأنظمة تحكم متطورة في الشد، والتي تتحكم بشكل أساسي في شد الورق والأغشية البلاستيكية وغيرها من المواد الملفوفة. ويؤدي هذا النظام دورًا هامًا في الحفاظ على ثبات الشد. ففي عملية الإنتاج، يؤدي الشد الزائد إلى تشوه المادة بفعل الشد، بينما يؤدي الشد المنخفض إلى تشوه الإجهاد بين طبقات المادة، مما ينتج عنه لف غير منتظم، وهو ما يؤثر سلبًا على جودة المنتج النهائي.
لضمان التشغيل السلس لنظام التحكم في الشد والحفاظ على الشد الأمثل لمادة الملف، من الضروري فهم نظام التحكم في الشد فهمًا كاملًا. تتناول هذه المقالة بشكل أساسي أنماط التحكم، ومكونات نظام التحكم في الشد، ومبدأ عمله.
أنماط التحكم في نظام التحكم في الشد
تشمل أنماط التحكم الرئيسية لنظام التحكم في الشد التحكم المباشر في الشد والتحكم غير المباشر في الشد.
يُعرف التحكم المباشر في الشد أيضًا بالتحكم بالتغذية الراجعة. يعتمد هذا النظام على مستشعر شد لرصد الشد الفعلي، ثم يحول القيمة المقاسة إلى إشارة تغذية راجعة ويقارنها بالشد المضبوط مسبقًا. عند وجود اختلاف بين القيمتين، يقوم جهاز التحكم في الشد بتعديل نظام التحكم في الشد بما يتناسب مع الشد الفعلي، مُشكلاً بذلك نظامًا مغلق الحلقة للشد. لا يتطلب التحكم المباشر في الشد أي تعديلات أو تعويضات، ويمكنه التخلص من أخطاء الحالة المستقرة بدقة تحكم عالية.
يُمكن للتحكم غير المباشر في الشد، المعروف أيضًا بالتحكم التعويضي، ضبط وتعويض المعايير التي تؤثر على استقرار الشد لتجنب تغيراته والحفاظ عليه بشكل غير مباشر. وبالمقارنة مع التحكم المباشر في الشد، يتميز التحكم غير المباشر بانخفاض دقته وقلة دقته.
بنية ومبدأ عمل نظام التحكم في الشد
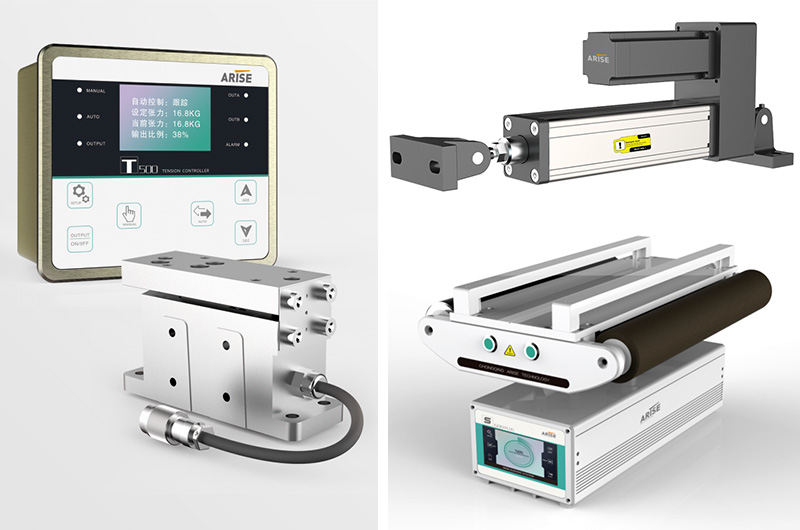
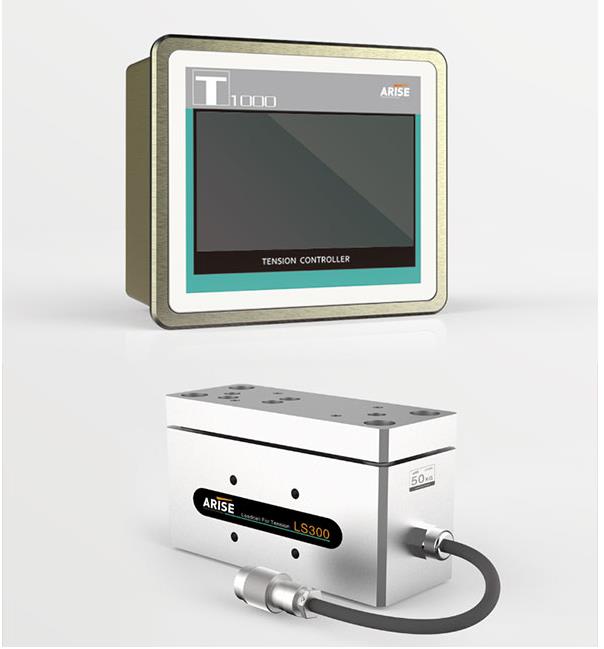
يتألف نظام التحكم في الشد بشكل أساسي من ثلاثة أجزاء، تشمل نظام التحكم في شد فك اللفائف، ونظام التحكم في شد الجر، ونظام التحكم في شد اللفائف. ويتم تحقيق التحكم المستمر في شد مادة الملف من خلال مستشعر الشد، ووحدة التحكم في الشد، ووحدة التحكم في تحويل التردد، وفرامل المسحوق المغناطيسي ، ومكونات أخرى.
1. نظام التحكم في شد فك اللفائف
مبدأ العمل
يستشعر حساس الشد القيمة الفعلية لشد فك اللفائف ويرسلها إلى وحدة التحكم في الشد. وبمقارنة هذه القيمة بالقيمة المضبوطة مسبقًا في وحدة التحكم، يتم حساب الفرق بينهما باستخدام خوارزمية PID، ثم يُخرج جهد تحكم للتحكم في عزم مقاومة مكابح المسحوق المغناطيسي المؤثرة على عمود فك اللفائف، وذلك لتحقيق هدف ضبط شد فك اللفائف.
2. نظام التحكم في شد الجر
Wمبدأ orking
أثناء عملية الإنتاج، عندما يتغير شد مادة الملف، يقوم أسطوانة التأرجح بحركة تأرجح تتناسب مع هذا التغير. في هذه الحالة، يقيس مقياس الجهد عالي الدقة تغير شد المادة بشكل غير مباشر، ثم يرسل إشارة مناسبة إلى مشغل أسطوانة التأرجح. بعد ضبط وحدة التحكم PID، يتم التحكم في سرعة دوران أسطوانة التأرجح. يتم ضبط مقدار حركة التأرجح عن طريق تغيير ضغط الأسطوانة منخفضة الاحتكاك للحفاظ على ثباتها في الموضع المحدد، أي يتم بذلك التحكم في شد المادة.
3. نظام التحكم في شد اللفائف
مبدأ العمل
يكتشف النظام القيمة الفعلية لشد اللفائف من خلال مستشعر الشد، ثم يعيد إرسالها إلى اللفائف. وحدة التحكم في شد الشبكةبالمقارنة مع القيمة المُحددة مسبقًا، يتم حساب الانحراف بينهما بواسطة وحدة التحكم PID، ويتم إرسال جهد التحكم إلى مُشغل محرك اللف لضبط سرعة دوران محرك اللف، وذلك لتحقيق تحكم ثابت في شد اللف. في نظام التحكم في شد اللف لبعض المعدات، يُضاف غالبًا نظام تحكم في الشد المخروطي، والذي يُتيح لف مادة الملف بإحكام من الداخل وارتخاء من الخارج أثناء عملية اللف، مما يمنع الانزلاق بين طبقات مادة الملف ويُحسّن استقرار الشد في العمليات اللاحقة.